Orçamentos sem feedback real
Sem tempos reais por operação, não se sabe que encomendas dão margem e quais dão prejuízo.
Metalomecânica — MES para produção por encomenda
Corte laser, quinagem, maquinagem CNC, soldadura, pintura e montagem: ordens multi-etapa com tempos reais por operação, planeamento de capacidade finita e rastreio de materiais e certificados até à peça entregue.
Desafios do setor
Muitas encomendas diferentes, os mesmos recursos e clientes que querem datas firmes. Sem dados reais, o custo e o prazo são palpites.
Sem tempos reais por operação, não se sabe que encomendas dão margem e quais dão prejuízo.
Com muitas encomendas a partilhar os mesmos recursos, é difícil prometer datas credíveis.
Laser, quinadoras ou soldadura acumulam filas enquanto outros postos esperam.
Estruturas metálicas e peças críticas exigem ligar o certificado 3.1 do material e o soldador à obra.
Controlos dimensionais e de soldadura registados em papel perdem-se entre operações.
Galvanização, tratamentos térmicos ou pintura subcontratados criam buracos no acompanhamento da ordem.
Roteiro recomendado
Comece por saber onde está cada encomenda e quanto tempo levou; depois planeie com capacidade finita e controle a qualidade e os materiais.
Onde está o maior risco e o retorno mais rápido.
Alarga o controlo à logística, à energia e à eficiência.
Otimização, planeamento avançado e envolvimento das equipas.
Antes vs. Depois
A mesma oficina e as mesmas máquinas. Custos reais, prazos credíveis e visibilidade de cada obra.
O orçamento usa tempos teóricos e ninguém sabe quanto demorou realmente cada operação.
Saber o estado de uma obra exige percorrer a fábrica ou fazer telefonemas.
Uma avaria ou uma encomenda urgente desfaz o planeamento em folha de cálculo.
Início, pausa e fim registados no quiosque; comparação automática com o orçamento.
Cada ordem mostra as operações concluídas, em curso e em espera.
O APS recalcula sequências e datas quando surgem urgências ou avarias.
Na prática
Três momentos em que a oficina passa a gerar os dados de que a gestão precisa.
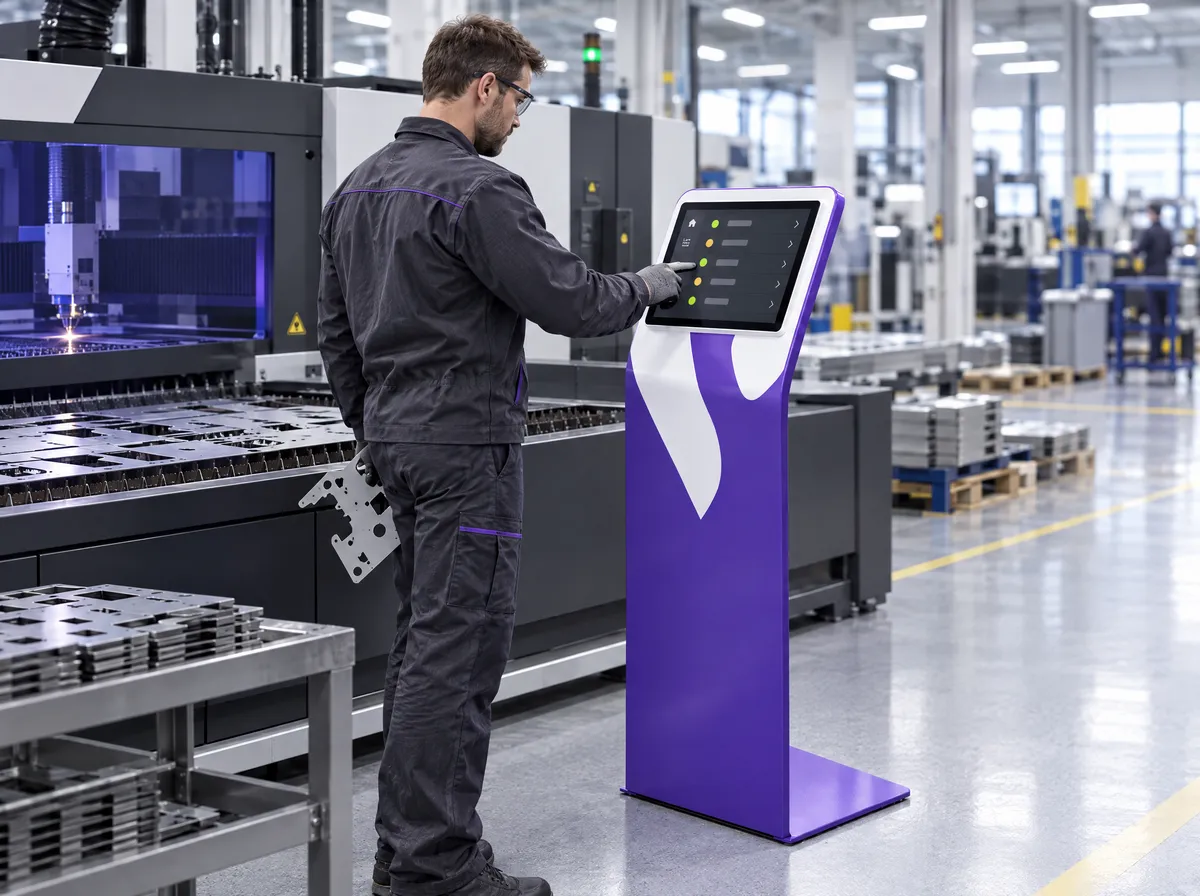
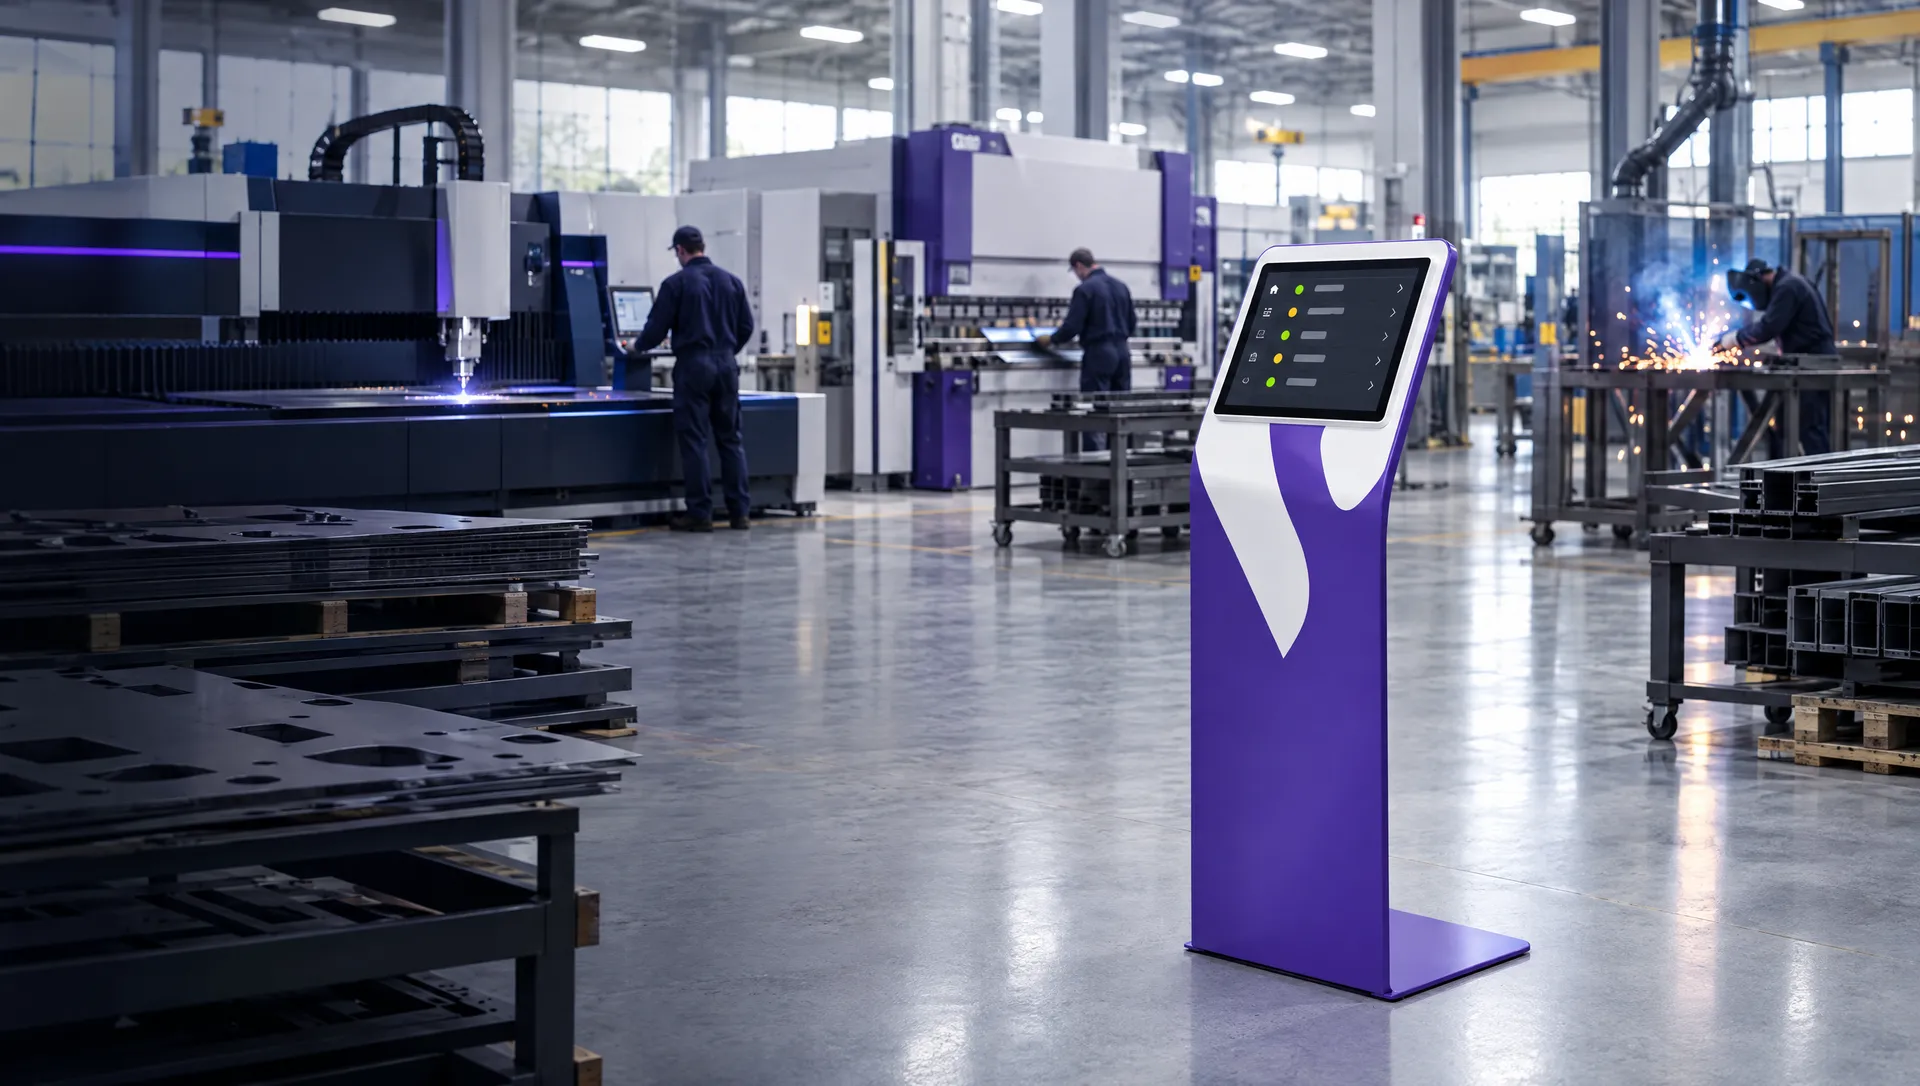
O operador lê a ordem no quiosque junto ao laser e regista início, fim, quantidade e sucata; o tempo real fica associado à operação.
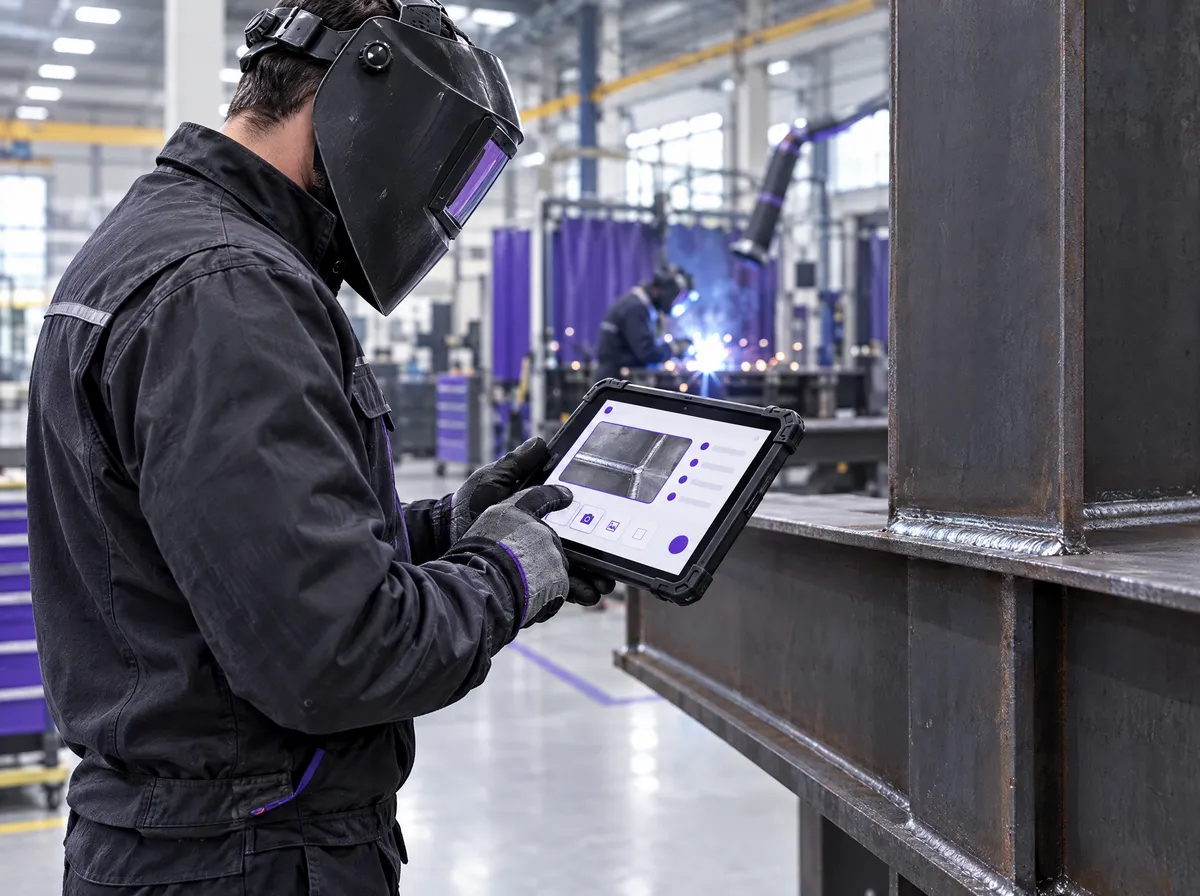
O inspetor regista a inspeção visual e dimensional no tablet, associada ao soldador, à peça e ao certificado do material.
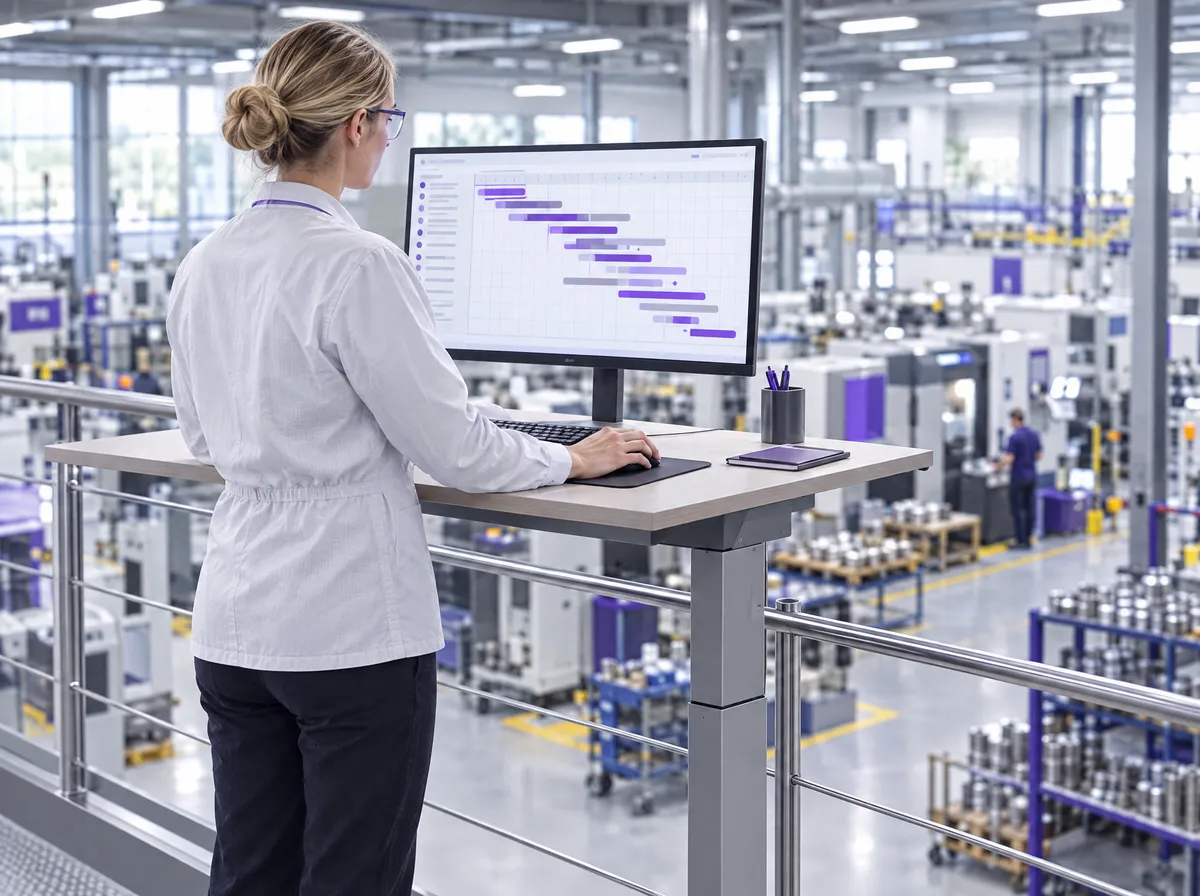
O planeador vê a carga de cada recurso, reorganiza a sequência e comunica datas realistas ao comercial.
Indicadores
Por encomenda, por operação e por recurso.
Diferença entre o tempo real e o orçamentado, por operação e encomenda.
Medido em Gestão de ProduçãoEncomendas expedidas na data prometida ao cliente.
Medido em APSOcupação do laser, da quinagem ou da soldadura face à capacidade.
Medido em APSDisponibilidade, performance e qualidade de laser, CNC e quinadoras.
Medido em OEEPeças retrabalhadas ou sucatadas por operação.
Medido em Qualidade & Auto-ControloDias entre a entrada da encomenda e a expedição.
Medido em Gestão de ProduçãoConformidade e integração
A plataforma apoia os registos exigidos pelos referenciais; a marcação CE e as certificações dependem do seu sistema de controlo de produção.
EN 1090Controlo da produção em fábrica para estruturas de aço e alumínio: rastreabilidade de materiais e inspeções.ISO 3834Registos de qualidade em soldadura: soldador, procedimento e inspeção por peça.EN 10204 · 3.1Certificados de inspeção de materiais ligados ao lote e à obra.ISO 9001Controlo de processo, não conformidades e rastreabilidade.Integração bidirecional com ERP (SAP, Primavera, PHC, Microsoft Dynamics e outros) via API REST.
Tecnologia validada em ambiente real
Farmacêutica, alimentar, bebidas, papel e cortiça: projetos reais com equipas de chão de fábrica em Portugal.
Outras indústrias
Avaliação técnica sem compromisso
Um especialista analisa o fluxo de encomendas, os recursos-gargalo e o registo de tempos e propõe um roteiro por fases.