Reclamações do cliente e contenção
Uma não conformidade no OEM obriga a identificar em horas todas as peças suspeitas — por lote, turno, molde ou máquina.
Indústria Automóvel — MES para fornecedores Tier 1 e Tier 2
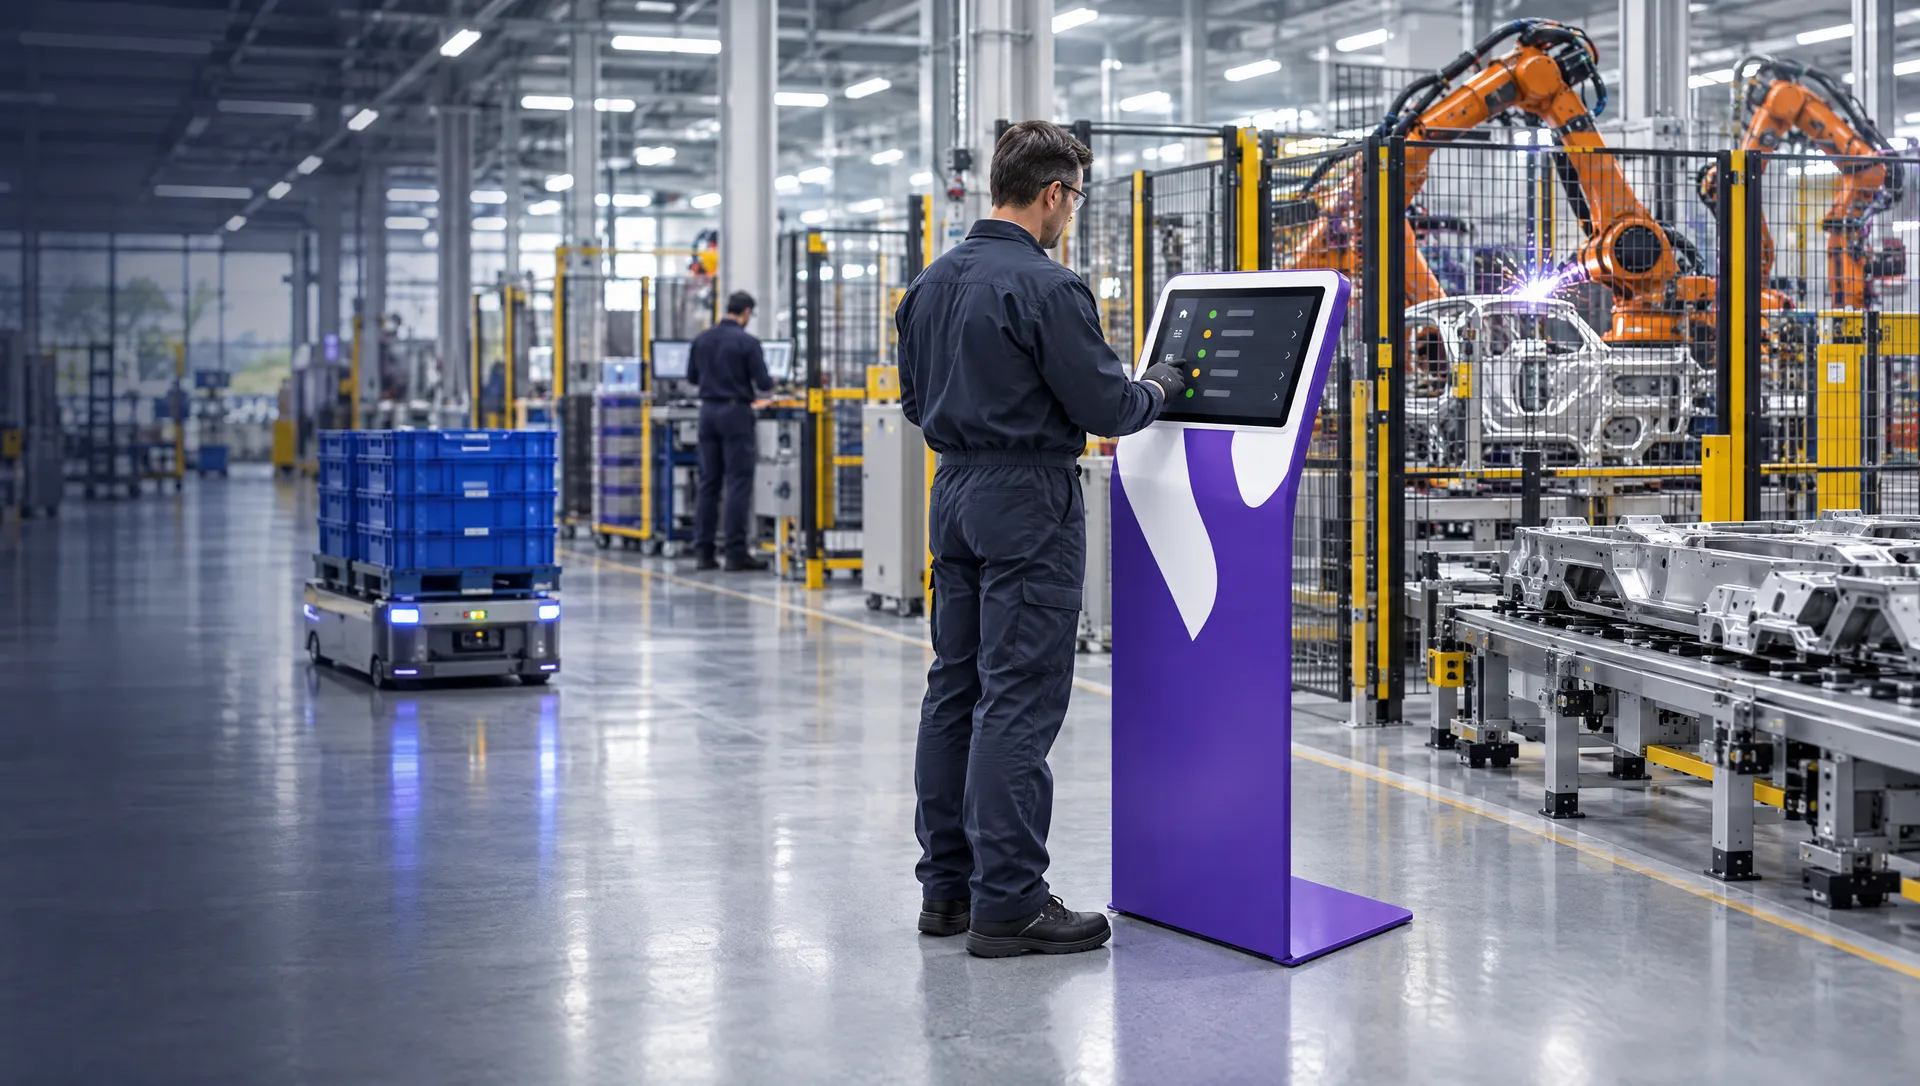
Estampagem, injeção, maquinagem, soldadura e montagem: planos de controlo digitais no posto, rastreio por lote ou número de série, OEE por célula e planeamento que responde às chamadas JIT dos clientes.
Desafios do setor
Os OEM exigem zero defeitos, entregas ao minuto e reduções de preço anuais. A margem de erro é nula e a evidência é obrigatória.
Uma não conformidade no OEM obriga a identificar em horas todas as peças suspeitas — por lote, turno, molde ou máquina.
Frequências, características especiais e reações definidas no plano de controlo nem sempre são cumpridas nem registadas.
Componentes de segurança exigem ligar a peça ao lote de material, aos parâmetros e ao operador.
As encomendas mudam semanalmente; sem capacidade finita, o planeamento reage tarde e surgem fretes urgentes.
A manutenção de ferramentas por golpes ou injeções feita por estimativa gera paragens e defeitos.
Os contratos preveem reduções anuais de preço; só um OEE medido mostra onde ganhar produtividade.
Roteiro recomendado
Comece pela eficiência, pelos planos de controlo e pela rastreabilidade; depois ligue planeamento, expedição e ferramentas.
Onde está o maior risco e o retorno mais rápido.
Alarga o controlo à logística, à energia e à eficiência.
Otimização, planeamento avançado e envolvimento das equipas.
Antes vs. Depois
As mesmas células e os mesmos clientes. Evidência em cada peça e respostas em minutos.
Medições anotadas em folhas; a frequência cumprida só se vê na auditoria.
Numa reclamação, bloqueia-se tudo o que pode estar afetado, por falta de dados.
Cada alteração do cliente obriga a refazer o plano à mão.
O quiosque pede cada medição com a frequência definida e reage a valores fora de tolerância.
Identificação exata das peças suspeitas por lote, série, molde e turno.
O APS reprograma as ordens com capacidade finita quando o cliente altera o programa.
Na prática
Três momentos que um auditor de cliente vai querer ver.
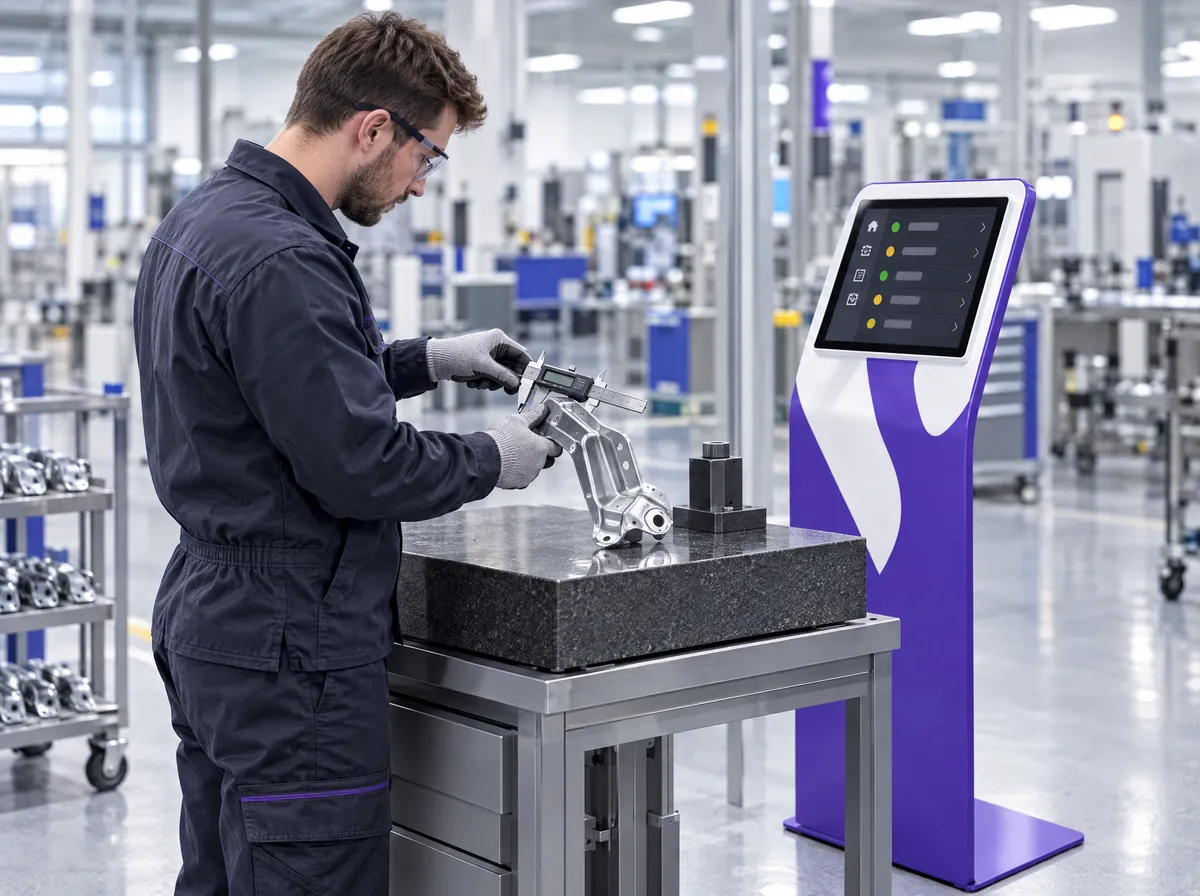
No arranque da ordem, o quiosque pede as medições da primeira peça contra o plano de controlo; sem aprovação, a produção não arranca.
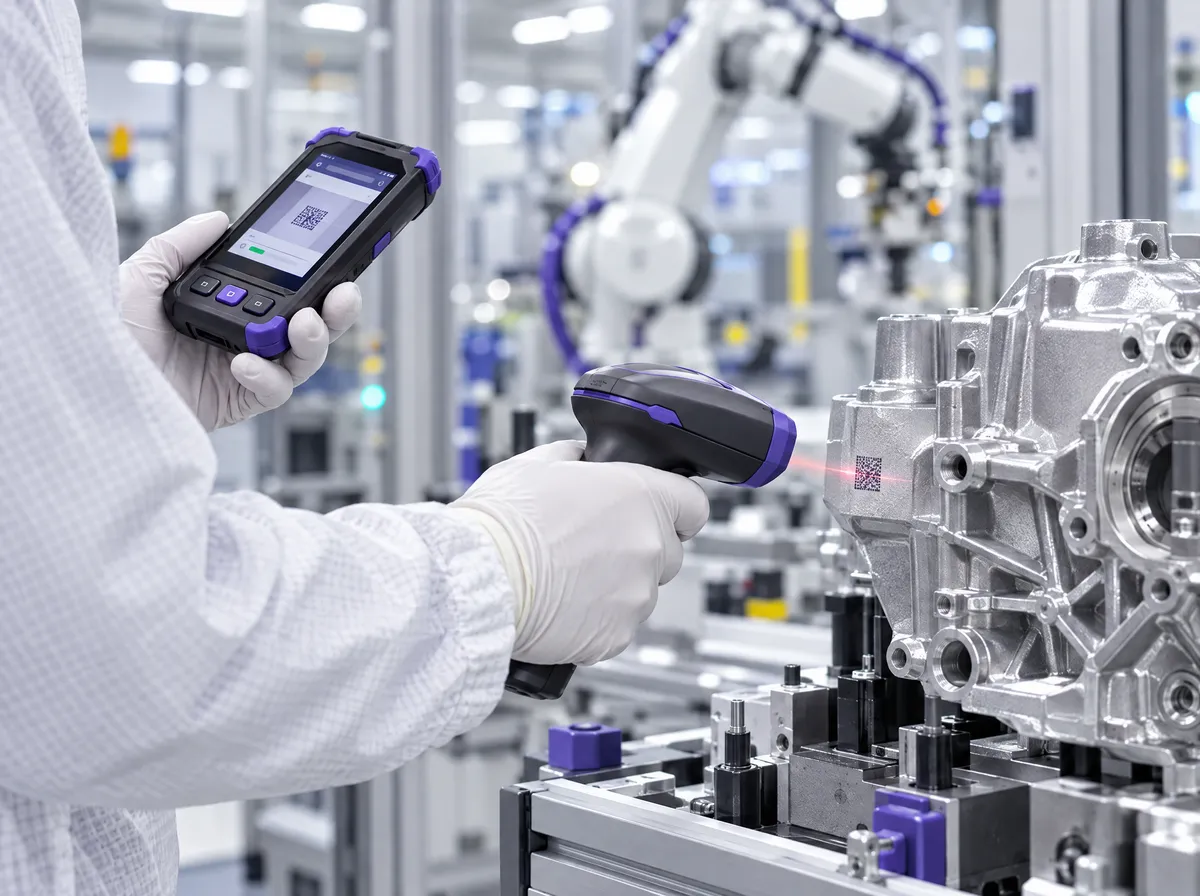
Cada peça marcada é lida e associada ao lote de material, aos parâmetros e ao operador; a genealogia fica disponível para o cliente.
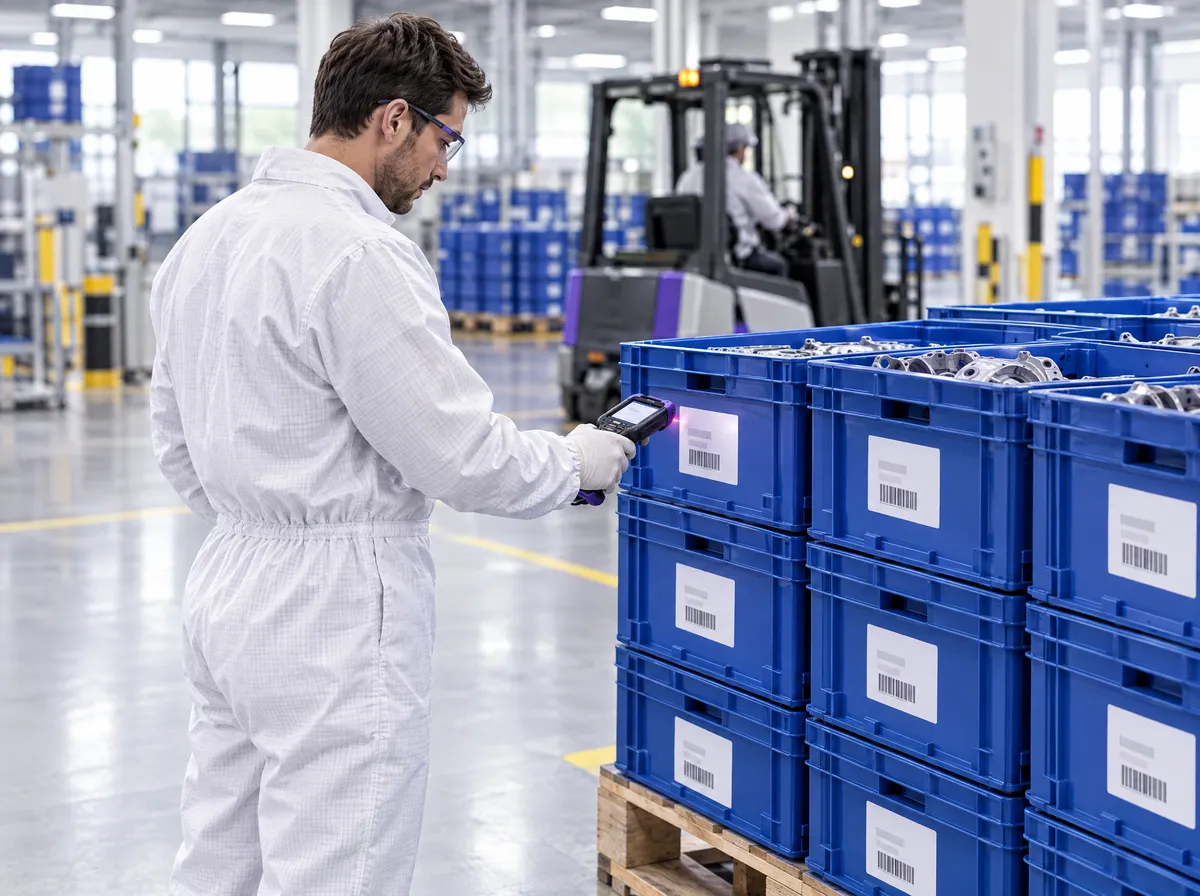
Embalagens e paletes são etiquetadas e lidas contra a encomenda antes da carga.
Indicadores
Por célula, por referência e por turno, calculados a partir dos dados de produção.
Disponibilidade, performance e qualidade de prensas, injetoras e células.
Medido em OEEPeças defeituosas por milhão produzidas, por defeito, célula e referência.
Medido em Qualidade & Auto-ControloPercentagem de controlos realizados na frequência definida.
Medido em Qualidade & Auto-ControloCumprimento das datas e quantidades pedidas pelo cliente.
Medido em APSMinutos por troca de molde ou cunho, a base para SMED.
Medido em OEEGolpes ou injeções realizados face ao limite de manutenção.
Medido em CMMS — ManutençãoConformidade e integração
A plataforma apoia os requisitos de registo e rastreabilidade dos referenciais automóveis; a certificação depende do seu sistema de gestão.
IATF 16949Controlo de processo, rastreabilidade, gestão de ferramentas e registos de qualidade.APQP · PPAP · Plano de controloCaracterísticas e frequências do plano de controlo executadas e evidenciadas no posto.VDA 6.3Evidência da execução do processo para as auditorias de processo do cliente.CQI-9 · CQI-12 · CQI-15Apoio aos registos exigidos em processos especiais como tratamento térmico, pintura e soldadura.Integração bidirecional com ERP (SAP, Primavera, PHC, Microsoft Dynamics e outros) via API REST.
Tecnologia validada em ambiente real
Farmacêutica, alimentar, bebidas, papel e cortiça: projetos reais com equipas de chão de fábrica em Portugal.
Outras indústrias
Avaliação técnica sem compromisso
Um especialista analisa planos de controlo, rastreabilidade e planeamento e propõe um roteiro por fases para as suas linhas.