A enchedora define a capacidade
Numa linha em V, cada paragem da enchedora é produção perdida para sempre. Sem dados por máquina, culpa-se o equipamento errado.
Indústria de Bebidas — MES para linhas de enchimento de alta cadência
Águas, sumos, refrigerantes, cerveja, vinhos e destilados: ligue enchedoras, rotuladoras e paletizadoras ao MES, meça o OEE da linha a partir da máquina gargalo e acompanhe formatos, lotes e paletes até à expedição.
Desafios do setor
Linhas de alta cadência perdem milhares de unidades em paragens de segundos. Sem dados por máquina, a melhoria é feita às cegas.
Numa linha em V, cada paragem da enchedora é produção perdida para sempre. Sem dados por máquina, culpa-se o equipamento errado.
Quedas de garrafas, faltas de tampas e acumulações nos transportadores somam horas por semana e raramente são registadas.
Sabores, formatos de garrafa e embalagens multiplicam mudanças e limpezas CIP que consomem capacidade na época alta.
Verificações periódicas em papel dificultam a correlação entre desvios de qualidade e o lote ou a hora de produção.
A procura concentra-se em poucas semanas; um mau sequenciamento de sabores e formatos custa vendas.
A água é matéria-prima e utilidade ao mesmo tempo; o consumo de água por litro produzido raramente é medido por linha.
Roteiro recomendado
Comece pela eficiência da linha e pelos controlos de qualidade; depois estenda o controlo aos lotes, à expedição e às utilidades.
Onde está o maior risco e o retorno mais rápido.
Alarga o controlo à logística, à energia e à eficiência.
Otimização, planeamento avançado e envolvimento das equipas.
Antes vs. Depois
A mesma linha e as mesmas equipas. Perdas visíveis ao segundo e decisões tomadas com dados.
Contagens do fim de turno e paragens estimadas; os números chegam tarde e ninguém confia neles.
O operador corre para resolver o encravamento, não para o registar; as micro-paragens desaparecem.
Cada turno faz a mudança à sua maneira e o tempo varia muito.
Estados e contagens da enchedora lidos por gateway; o OEE atualiza-se ao segundo, com semáforo por SKU.
Paragens acima do limiar pedem a causa; as micro-paragens são contabilizadas automaticamente.
Tempo de cada mudança por formato e turno, a base para projetos SMED.
Na prática
Três momentos em que a linha de enchimento ganha ou perde capacidade.
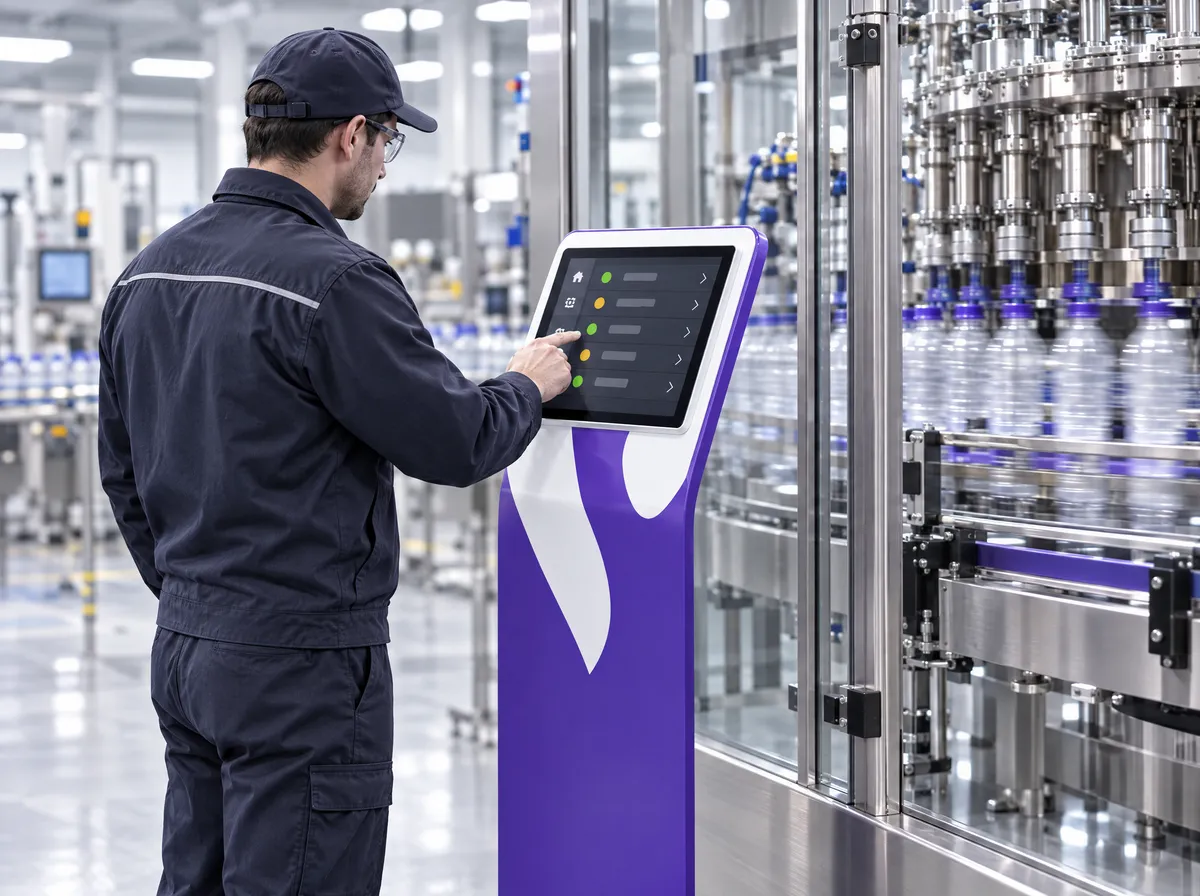
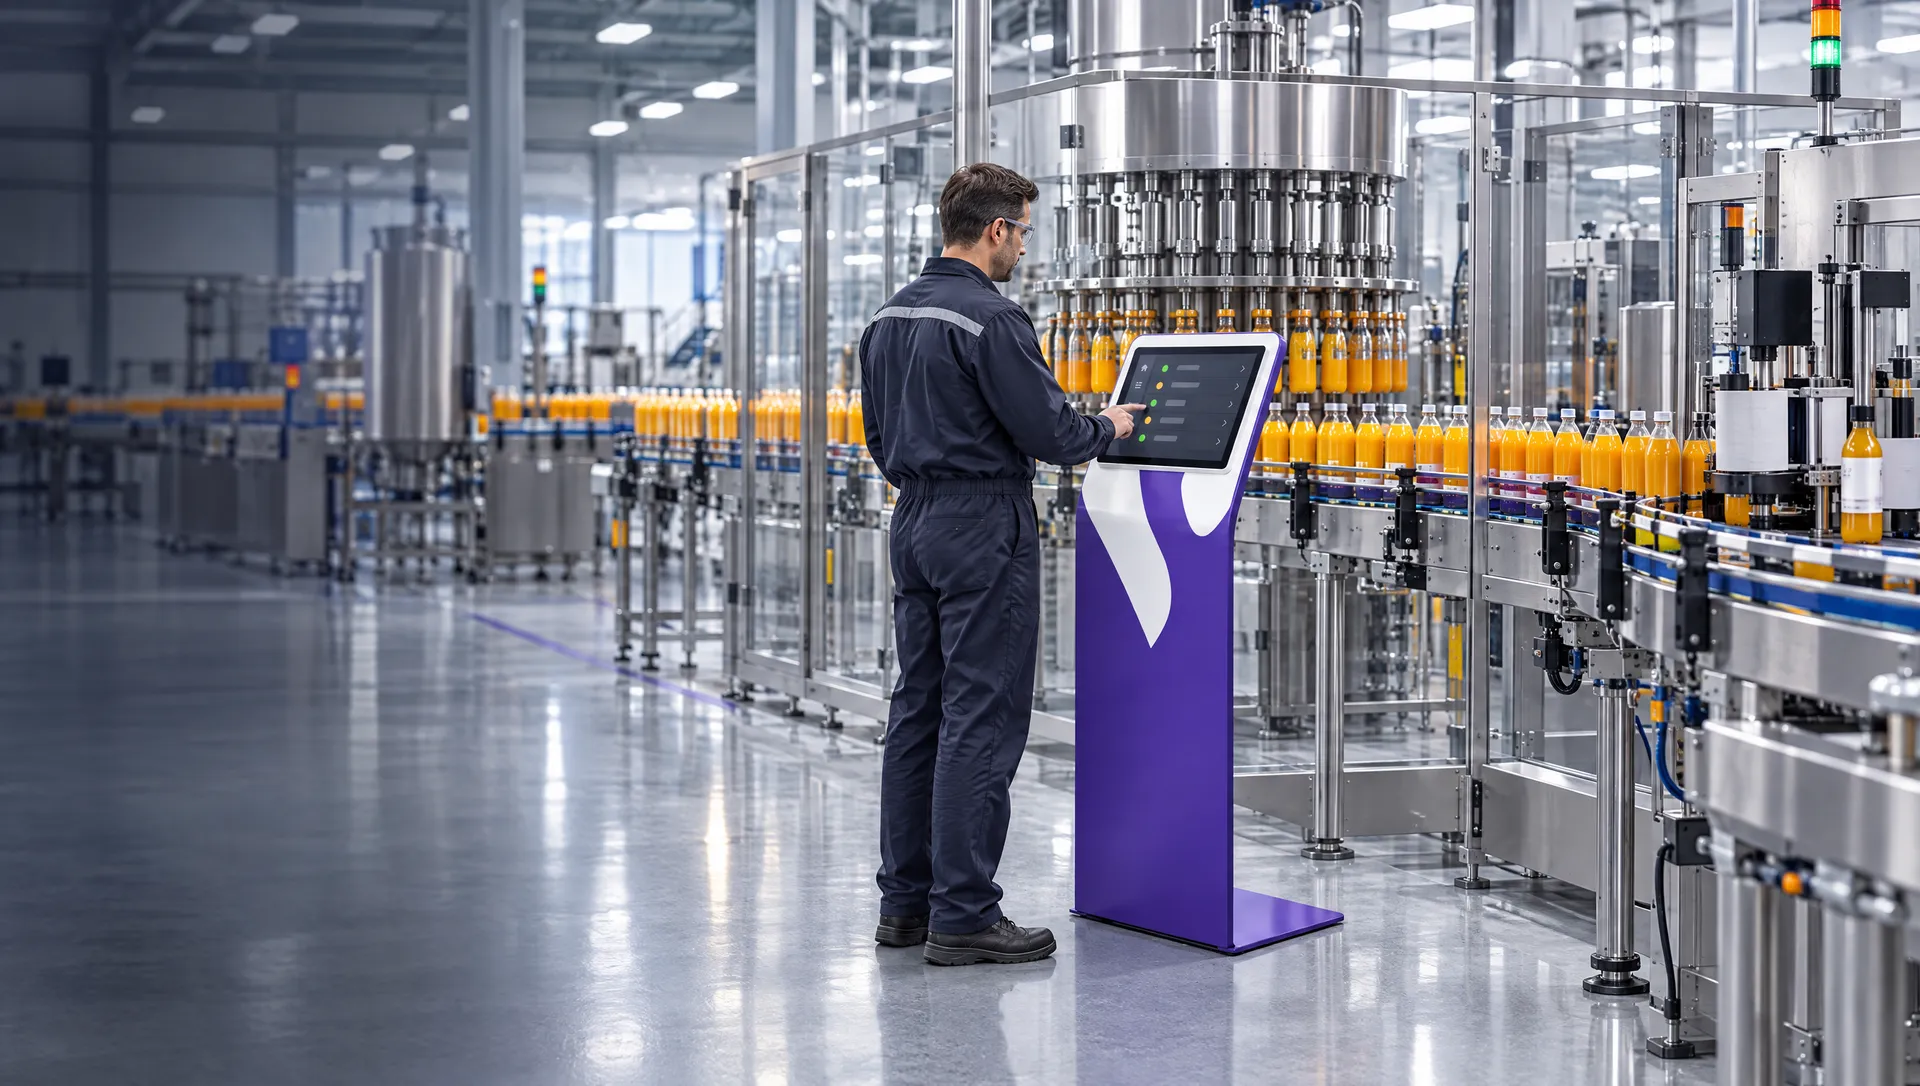
Um gateway industrial lê estados e contadores da enchedora. O quiosque junto à linha mostra ritmo, OEE e paragens abertas em tempo real.
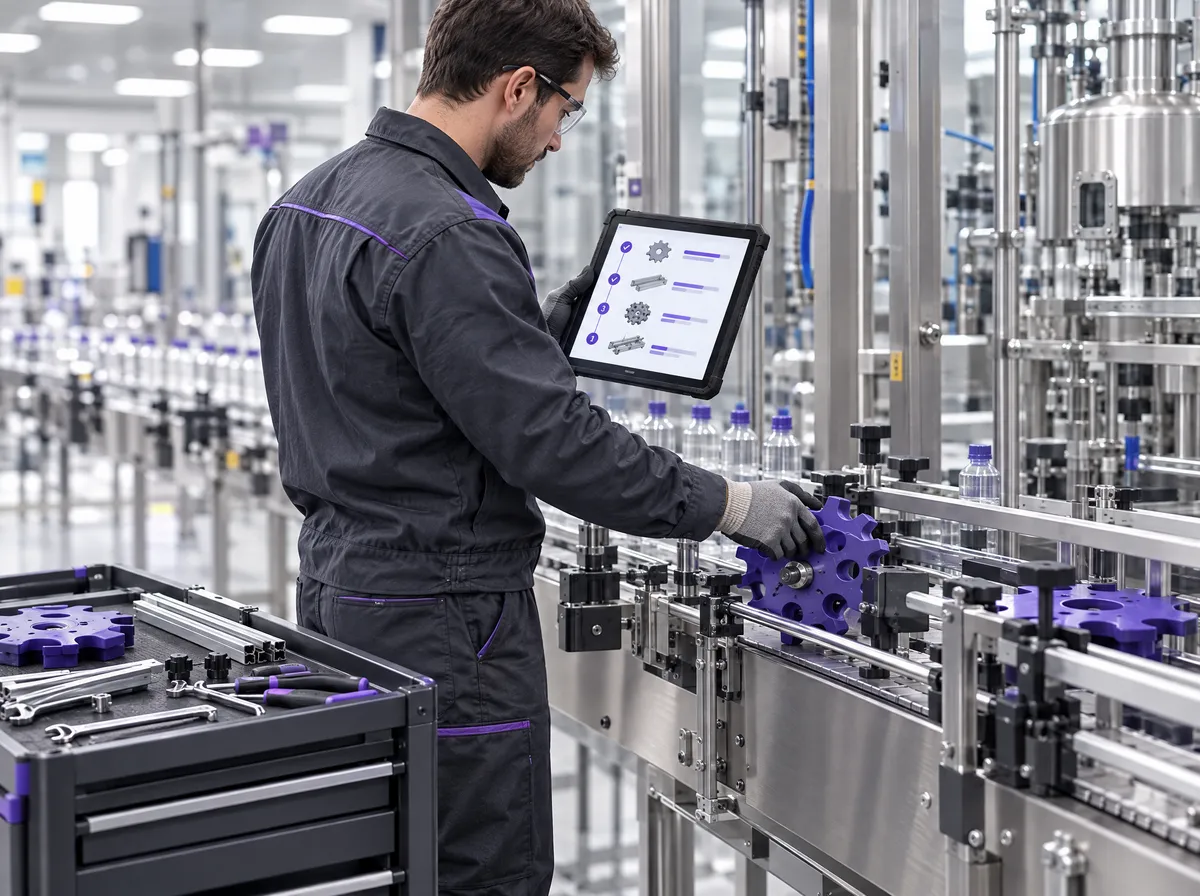
O técnico segue a checklist da mudança no tablet: peças de formato, ajustes e primeiro controlo de qualidade, com tempo cronometrado.
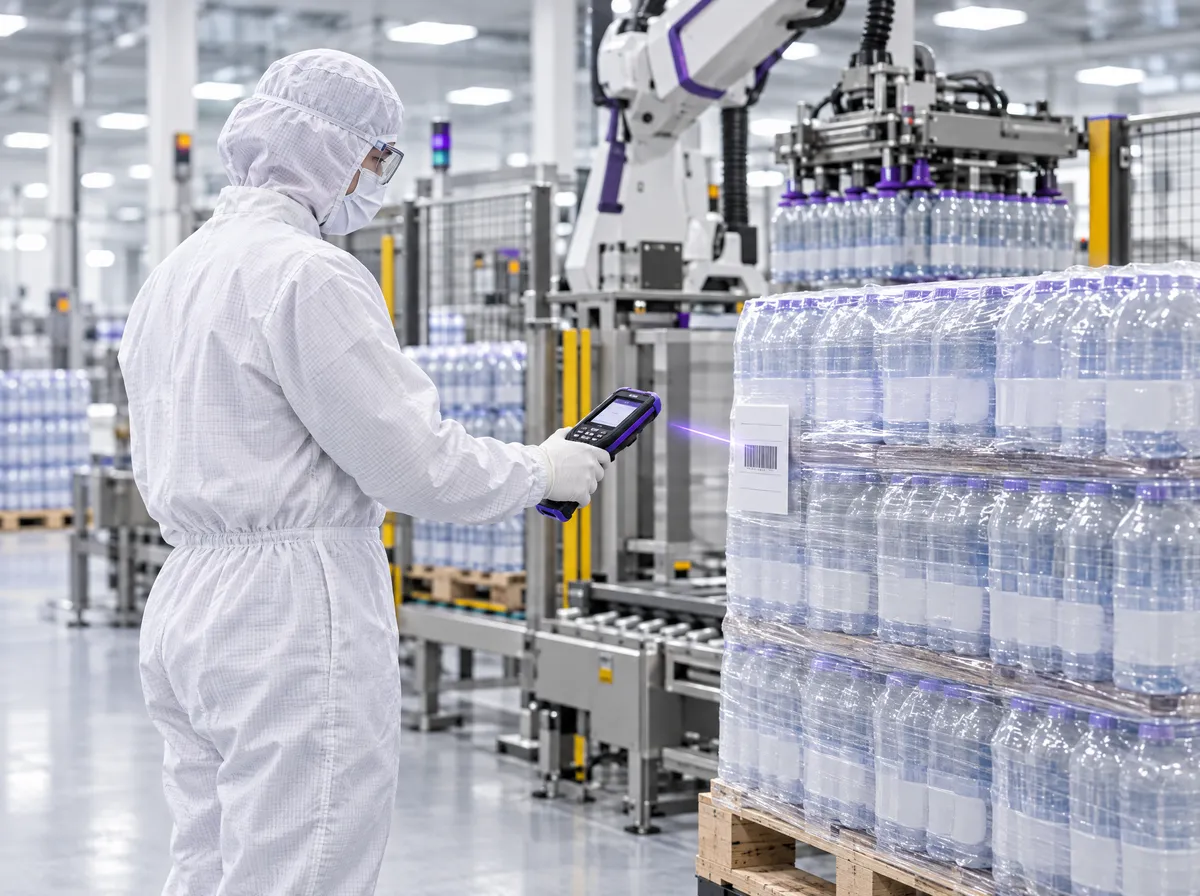
À saída da paletizadora, a palete recebe etiqueta SSCC; a carga é validada por leitura antes de sair.
Indicadores
Medidos automaticamente na máquina, por SKU, por turno e por formato.
Referenciado à enchedora, com perdas por máquina a montante e a jusante.
Medido em OEEFrequência e duração de paragens curtas por máquina da linha.
Medido em OEEMinutos por mudança, por formato e por turno.
Medido em OEEControlos de nível, Brix, CO₂ e binário dentro das tolerâncias.
Medido em Qualidade & Auto-ControloConsumo de água total por volume produzido, por linha.
Medido em Gestão de EnergiaPaletes validadas por leitura contra a encomenda.
Medido em WMS OutboundConformidade e integração
A plataforma apoia os requisitos de registo e rastreabilidade dos referenciais de segurança alimentar; a certificação continua a depender do seu sistema de gestão.
IFS Food · FSSC 22000 · ISO 22000Evidência de controlos, rastreabilidade e testes de recolha disponível para auditoria.HACCPPCC do processo, incluindo pasteurização e controlo de corpos estranhos, com limites e registos.Reg. (CE) 178/2002Rastreabilidade por lote, um passo a montante e um passo a jusante.GS1 · SSCCIdentificação de paletes e unidades logísticas para a distribuição.Integração bidirecional com ERP (SAP, Primavera, PHC, Microsoft Dynamics e outros) via API REST.
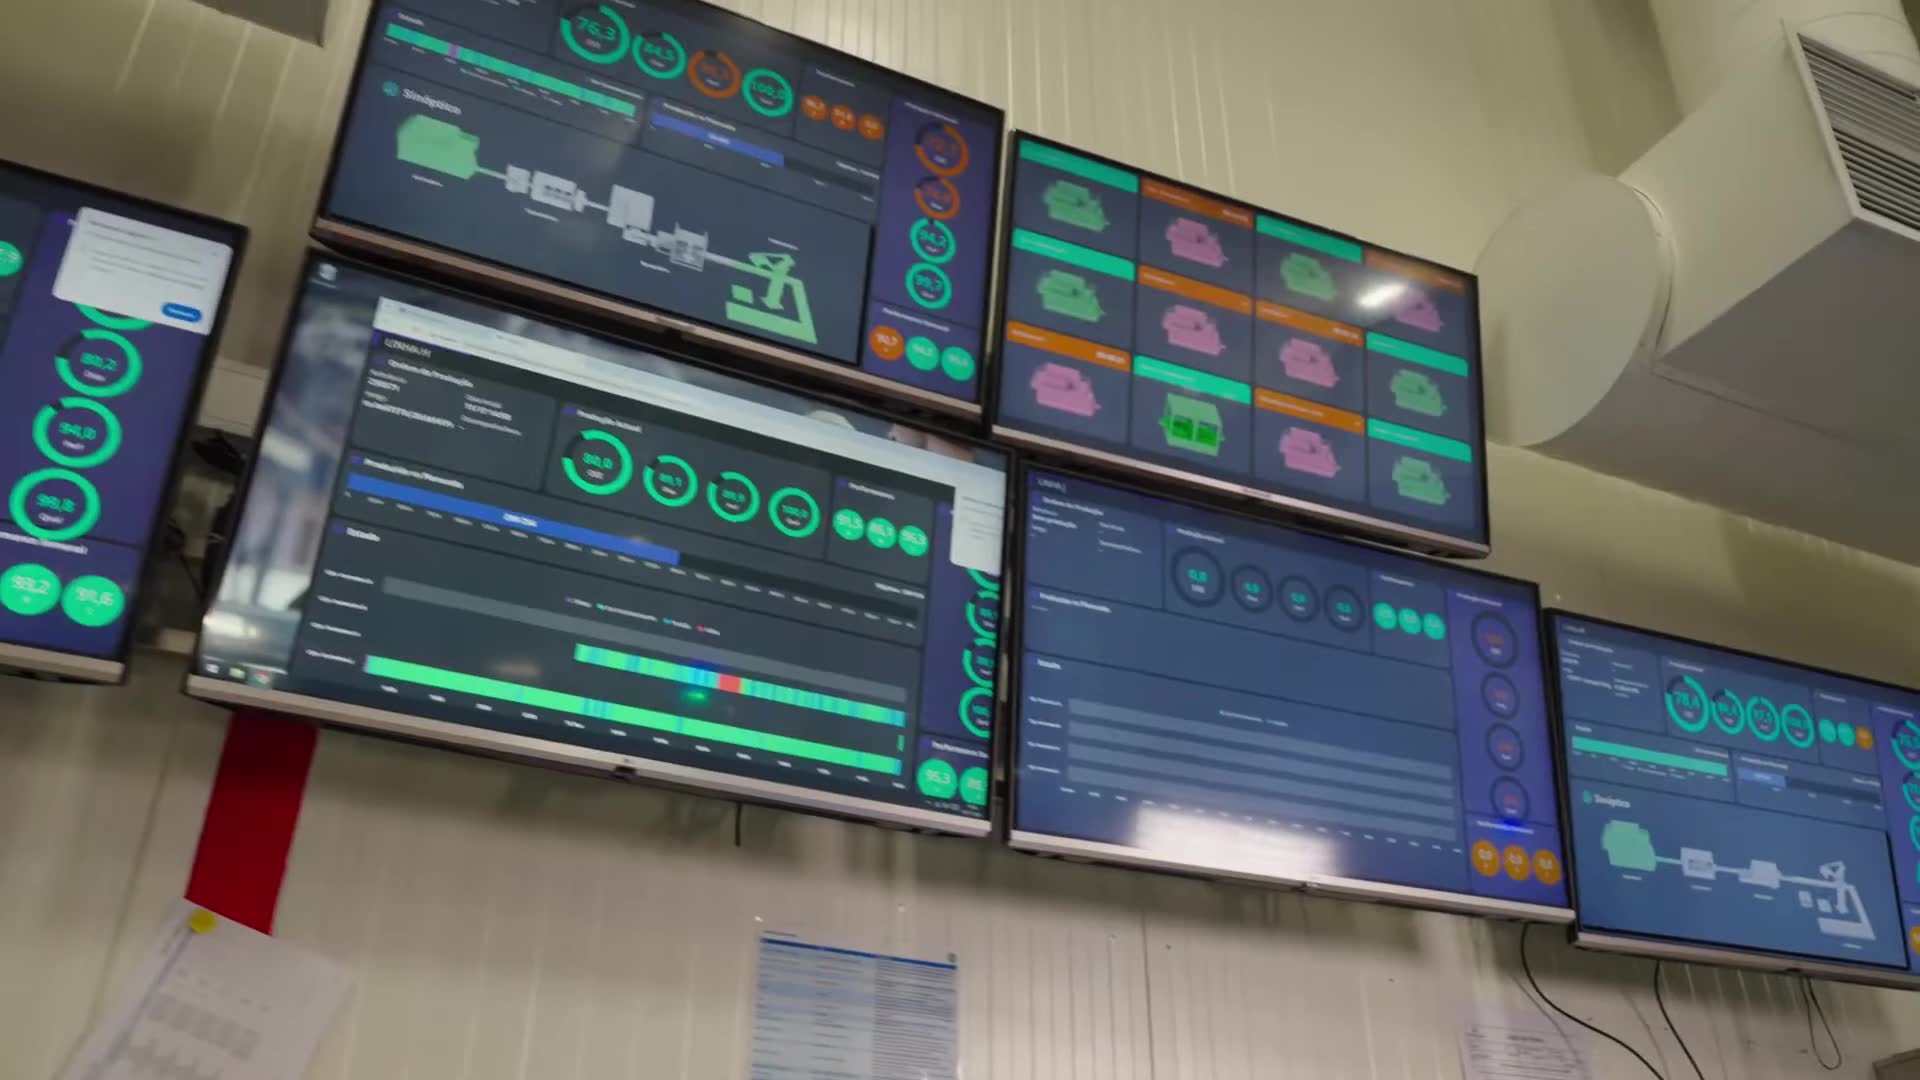
Caso real no setor
Bebidas · Almeirim, Pombal e Vila FlorNa fábrica de Almeirim, uma das maiores unidades de bebidas não alcoólicas do país, implementámos a primeira fábrica 5G. Quatro anos depois, os ganhos alcançados abriram caminho à expansão às restantes fábricas do grupo.
O que implementámos
Outras indústrias
Avaliação técnica sem compromisso
Um especialista analisa a linha de enchimento, identifica a máquina gargalo e as principais perdas e propõe um roteiro com estimativa de ganho de capacidade.